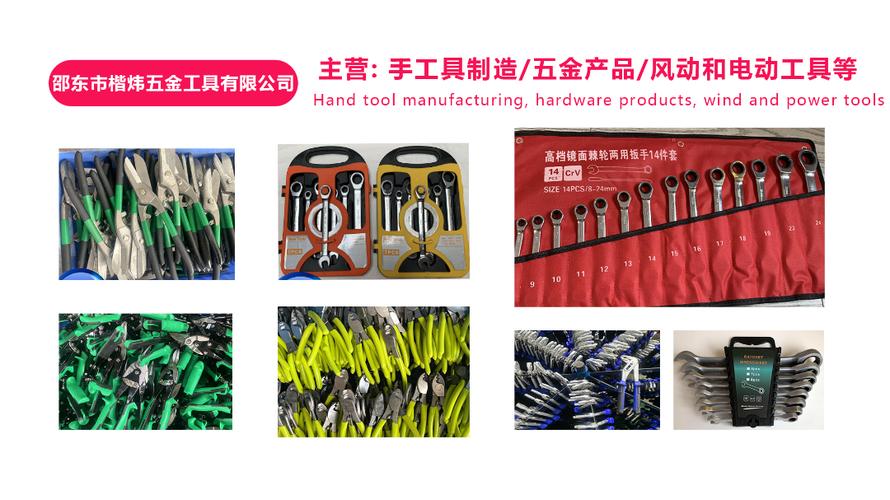
在现代工业制造领域,从精密模具加工到大型装备制造,离不开一系列基础而关键的工具与配件。它们直接决定了加工精度、生产效率与产品质量。本文将围绕筒夹、延长杆、数控刀具、钨钢刀具、模具配件、磨料磨具以及风动、电动工具等核心类别,梳理其功能与应用,为从业者提供一份实用的参考。
一、筒夹与延长杆:连接与延伸的基石
筒夹(又称弹簧夹头)是数控刀柄与刀具之间的关键连接件。它通过弹性收缩夹紧刀具,具有夹持力强、精度高(通常可达0.005mm以内)、更换快捷的特点。常见的筒夹类型包括ER筒夹、SK筒夹等,广泛应用于铣削、钻孔、攻丝等工序。选择筒夹时需重点关注夹持范围、跳动精度和动平衡等级。
延长杆则用于解决深腔、深孔或干涉区域的加工难题。它分为刚性延长杆和减振延长杆两类。刚性延长杆结构简单,适合一般深度的加工;而减振延长杆内置阻尼机构,能有效抑制长悬伸带来的振动,保证表面质量与刀具寿命。在模具深腔加工中,延长杆与筒夹的配合使用尤为普遍,例如使用ER筒夹夹持刀具再连接延长杆,可灵活调整加工深度。
二、数控刀具与钨钢刀具:切削加工的核心
数控刀具是数控机床进行切削加工的工具总称,包括铣刀、钻头、车刀、镗刀等。其特点是可转位、高精度、高刚性,能与数控系统配合实现高速、高效加工。按材料可分为高速钢刀具、硬质合金刀具、陶瓷刀具等,其中硬质合金(钨钢)刀具占据主导地位。
钨钢刀具(硬质合金刀具)以碳化钨粉末为基体,用钴或镍作粘结剂烧结而成。其硬度可达HRA90以上,耐磨性和耐热性优异,允许切削速度比高速钢高4-7倍。常见钨钢刀具包括立铣刀、球头铣刀、钻头、铰刀等。在模具加工中,钨钢刀具配合筒夹和延长杆,可完成高硬度材料(如淬火钢)的精加工。使用钨钢刀具时需注意避免冲击载荷,并合理选择涂层(如TiAlN、AlCrN)以进一步提高寿命。
三、模具配件与磨料磨具:精密制造的保障
模具配件是模具制造与维护中不可缺少的零件,包括顶针、导柱导套、浇口套、弹簧、日期章、计数器等。它们虽小,却直接影响模具的合模精度、脱模效果和使用寿命。例如,精密的导柱导套可保证动定模的重复定位精度;优质的顶针则能避免产品顶白或变形。
磨料磨具用于磨削、抛光、切割等工序,涵盖砂轮、砂纸、砂带、磨头、抛光轮等。按磨料种类可分为刚玉、碳化硅、金刚石、立方氮化硼等。在模具行业,磨料磨具常用于淬火后的型腔精磨、镜面抛光以及刀刃的刃磨。选择磨料磨具时需综合考虑工件材质、硬度、表面粗糙度要求以及磨削方式(干磨或湿磨)。
四、风动工具与电动工具:动力驱动的效率之选
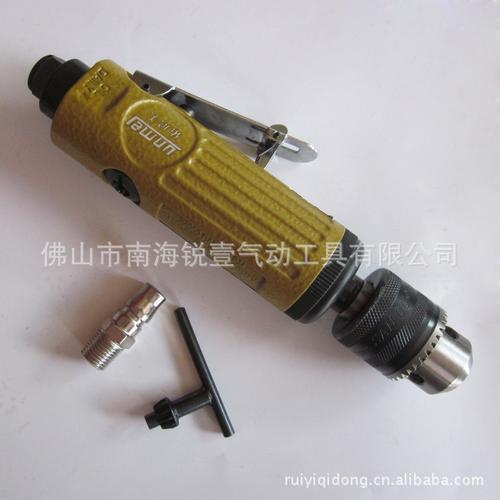
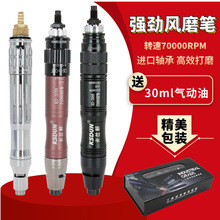
风动工具(气动工具)以压缩空气为动力,具有体积小、重量轻、转速高、防爆安全等优点。常见类型包括气动打磨机、气动扳手、气动钻、气动铆钉枪等。在模具抛光、装配线螺栓紧固、铸件清理等场景中,风动工具表现突出。但其缺点是能量利用率低,需要配套空压机。
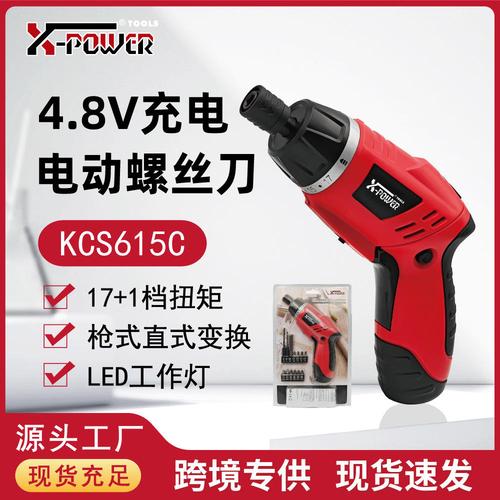
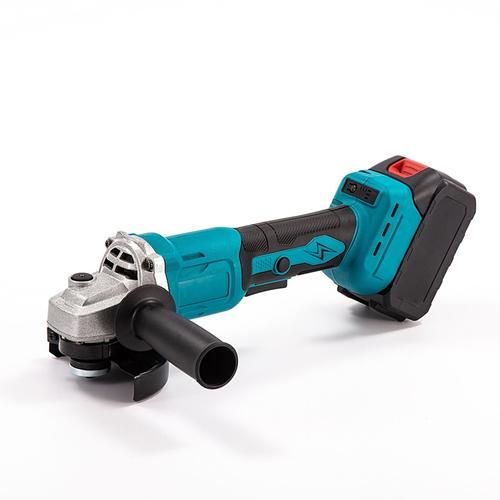
电动工具以电力驱动,效率高、功率大、使用方便。常见有电钻、角磨机、电磨、电动螺丝刀等。电动工具适合长时间、高负荷作业,但在易燃易爆环境中需选用防爆型号。随着无刷电机与锂电技术的发展,电动工具正朝着无线化、智能化方向演进。
五、协同应用与选型建议
在实际生产中,上述工具与配件往往协同工作。例如,在数控加工中心上,通过筒夹夹持钨钢立铣刀,再连接延长杆伸入模具深腔,完成铣削;随后使用风动打磨机配磨料磨具进行抛光;最后用电动 tool 进行组件装配。选型时,建议遵循以下原则:
- 精度匹配:筒夹、刀柄与刀具的跳动量应满足加工公差要求。
- 刚性优先:深腔加工优选减振延长杆,避免因振动导致崩刃或表面拉毛。
- 材质适配:加工铝合金、钢、淬火钢时,合理选择钨钢刀具的牌号与涂层。
- 安全环保:风动工具需注意气源干燥与润滑;电动工具应接地良好,并佩戴防护用品。
- 维护管理:定期检查筒夹磨损、延长杆弯曲、砂轮平衡,确保工具处于性能稳定状态。
##
筒夹、延长杆、数控刀具、钨钢刀具、模具配件、磨料磨具、风动工具与电动工具,它们共同构成了现代工业制造的"工具箱"。深入了解各类工具的特性与适用场景,不仅能提升加工效率,更能保障产品质量与生产安全。随着材料科学与智能制造的发展,这些工具正朝着更高精度、更长寿命、更智能化的方向不断演进,值得每一位从业者持续关注与学习。